

Le macchine per film in bolla ABA, in quanto attrezzature principali nel campo della produzione di film plastico, sono ampiamente utilizzate nella produzione di sacchetti per imballaggio morbido, sacchetti per magliette e sacchi per la spazzatura. Tuttavia, nel processo operativo a lungo-termine, l'apparecchiatura è soggetta a malfunzionamenti dovuti a funzionamento improprio, usura dei componenti o fattori ambientali, che influiscono sull'efficienza produttiva e sulla qualità del prodotto. In questo articolo vengono riepilogati i tipi di guasto più comuni delle macchine per film in bolla ABA e, in base alla situazione reale e all'esperienza del settore, viene proposta una soluzione mirata per fornire un riferimento tecnico agli operatori.
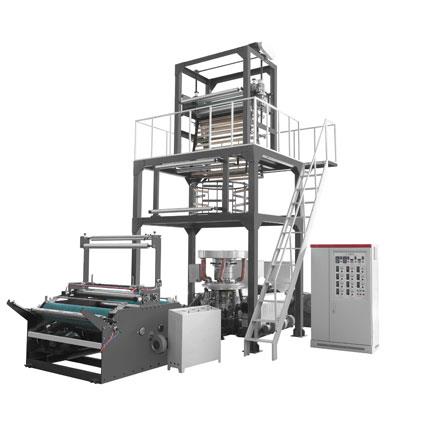
1.Problemi di stabilità della schiuma a film sottile: cause e soluzioni a fluttuazioni, rotture e oscillazioni
La stabilità della bolla della membrana è un indice importante nel processo di soffiatura del film e la sua anomalia porterà a uno spessore del film non uniforme, difetti superficiali e persino interruzioni della produzione. I problemi più comuni includono l'oscillazione delle bolle della pellicola, la rottura e l'oscillazione laterale dovute al controllo della temperatura, all'interferenza del flusso d'aria e alla trasmissione meccanica.
1.1 Oscillazione e rottura della bolla di pellicola
Manifestazioni tipiche: la superficie della bolla della pellicola mostra fluttuazioni periodiche, casi gravi possono sembrare rotti.
Motivo:
Problemi di controllo della temperatura: temperature eccessivamente elevate dell'estrusore ridurranno la viscosità del fuso e la temperatura irregolare della testa della filiera causerà differenze di flusso locali. Ad esempio, in un'azienda, il danneggiamento dell'anello riscaldante sulla testa della filiera ha portato al raffreddamento di un lato, con conseguente turbolenza all'uscita e un aumento del 30% nella frequenza di rottura delle bolle della pellicola.
Interferenza del flusso d'aria: un flusso d'aria disomogeneo dall'anello di raffreddamento o un disturbo del flusso d'aria esterno possono disturbare l'equilibrio di raffreddamento della bolla della pellicola. I dati sperimentali mostrano che il diametro della bolla della pellicola fluttua fino a 5 mm quando la differenza di velocità del flusso d'aria all'interno dell'anello d'aria è superiore al 10%.
Disadattamento della trazione: il disadattamento tra la velocità di trazione e la velocità di estrusione può portare a fluttuazioni nella tensione delle bolle del film. In un'occasione, l'operatore non è riuscito a regolare in tempo la velocità di rotazione dei rulli di trazione, causando lo scoppio delle bolle della pellicola a causa della mancanza di tensione durante il raffreddamento.
Soluzioni:
Calibrazione della temperatura: la temperatura di diverse regioni della testa della filiera viene misurata regolarmente utilizzando termocoppie ad alta-precisione. Se la deviazione supera ±2 gradi, regolare la potenza degli anelli di riscaldamento o sostituire l'elemento difettoso.
Ottimizzazione del flusso d'aria: pulizia delle uscite dell'aria dell'anello d'aria per garantire una circolazione uniforme dell'aria, installazione di schermi frangivento attorno all'apparecchiatura per ridurre l'impatto del flusso d'aria esterno. Un'impresa ha ridotto la variazione del diametro della bolla della pellicola a ± 1 mm modificando la struttura del fornello a gas.
Adeguamento della velocità: il rapporto di trazione (solitamente compreso tra 4:1- 6:1) è impostato in base alle specifiche della pellicola e la velocità dell'estrusore e dei rulli di trazione è sincronizzata tramite inverter.
1.2 Oscillazione laterale della schiuma a film sottile
Manifestazione tipica: le bolle della pellicola oscillano orizzontalmente in modo irregolare o periodico.
Motivo:
Resistenza meccanica: i cuscinetti a rulli di trazione usurati possono causare una resistenza rotazionale irregolare, oppure il disallineamento dello stabilizzatore a bolle può aumentare l'attrito. In un caso, la deformazione della staffa stabilizzatrice delle bolle provoca una differenza del 20% nella pressione di contatto della bolla della pellicola, provocando oscillazioni.
Viscosità del fuso: la stabilità delle bolle del film può essere influenzata da una portata elevata o bassa della materia prima fusa. Ad esempio, quando l'MFR dell'LDPE supera i 3 g/10 min, le bolle della pellicola tendono a oscillare a causa dell'eccessiva mobilità.
Soluzioni:
Ispezione e manutenzione meccanica: controllare regolarmente lo stato di lubrificazione del cuscinetto del rullo di trazione e sostituire i componenti usurati. Regolare la posizione dello stabilizzatore di bolle per allinearlo con la linea centrale della fustella.
Selezione della materia prima: in base ai requisiti del processo, materia prima adatta all'indice di fluidità della fusione, aggiunta di polvere di talco (volume dell'1% 1% - 3%) per migliorare la fluidità della fusione.
2. Spessore non uniforme del film: ottimizzazione collaborativa della testa portapettini, del raffreddamento e dei parametri di processo
L'irregolarità dello spessore del film è il fattore chiave che influisce sulla qualità del prodotto. I problemi più comuni includono fluttuazioni di spessore longitudinale e differenze di spessore trasversale. Il motivo fondamentale risiede nella progettazione dello stampo, nell'efficienza del raffreddamento e nell'impostazione dei parametri di processo.
2.1 Fluttuazioni longitudinali dello spessore
Manifestazione tipica: lo spessore del film cambia periodicamente lungo la direzione di estrusione.
Motivo:
Spazio tra i bordi dello stampo: la regolazione dello spazio tra i bordi dello stampo o l'usura locale porteranno a uno scarico irregolare del materiale. In un caso, la distanza tra gli stampi era di 15 mm, causando una fluttuazione dello spessore longitudinale della pellicola di oltre il 15%.
Intasamento dello schermo del filtro: depositi di carbonio o impurità sul filtro possono causare fluttuazioni nella pressione di fusione. L'esperimento mostra che la fluttuazione dello spessore del film aumenta di tre volte quando la differenza di pressione dello schermo filtrante supera i 15 MPa.
Soluzioni:
Calibrazione della testa dello stampo: la distanza dello stampo viene misurata con un misuratore di tentacoli. Se la deviazione supera 0,02 mm, regolare il bullone o sostituire il labbro dello stampo. Pulire regolarmente i depositi carboniosi nella parete interna della filiera per mantenere la superficie liscia.
1. Sostituzione del filtro: in base alle caratteristiche della materia prima, impostare un ciclo di sostituzione del filtro (solitamente 200-500 ore), adottare schermi filtranti a maglia alta (80–120 mesh), migliorare l'efficienza di filtrazione.
2.2 Differenze di spessore laterale
Manifestazione tipica: la distribuzione dello spessore della pellicola non è uniforme su tutta la larghezza.
Motivo:
Anello d'aria di raffreddamento: difetti di progettazione o distribuzione non uniforme del flusso d'aria degli anelli d'aria possono portare a differenze nella velocità di raffreddamento. In un caso, l'angolo delle alette dell'anello d'aria ha deviato di 5 gradi, determinando una differenza di spessore di 0,02 mm tra il bordo e il centro della pellicola.
Rapporto di espansione-: rapporti di espansione- eccessivamente elevati (solitamente superiori a 3:1) possono esacerbare uno stiramento laterale irregolare della bolla della pellicola.
Soluzioni:
Modifica dell'anello dell'aria: scegli l'anello del vento a doppia uscita o installa le piastre guida del flusso per ottimizzare la distribuzione del flusso d'aria. Pulire regolarmente la polvere all'interno dell'anello dell'aria per garantire una buona circolazione dell'aria.
Regolazione dei parametri: a seconda delle caratteristiche del materiale, imposta un rapporto di gonfiaggio-appropriato (LDPE è solitamente 2,5: 1-3: 1) per compensare le differenze di spessore laterale regolando lo spazio tra i bordi della matrice.
3. Difetti superficiali: controllo complessivo delle materie prime, dei processi e della pulizia
I difetti superficiali (come particelle di gel, strisce e occhi di pesce) influiscono direttamente sull'aspetto e sulle proprietà delle pellicole. Le ragioni riguardano la qualità delle materie prime, il controllo del processo e la pulizia delle apparecchiature.
3.1 Particelle e striature di gel
Manifestazioni tipiche: sulla superficie della pellicola compaiono sporgenze granulari trasparenti o semi-trasparenti.
Motivo:
Impurità delle materie prime: particelle non disciolte o additivi dispersi in modo non uniforme nelle materie prime. In un'impresa, la densità delle particelle di gel sui film sottili è quintuplicata a causa dell'uso eccessivo di materiali riciclati (oltre il 30%).
Plastificazione insufficiente: temperature dell'estrusore eccessivamente basse o velocità di rotazione della vite troppo elevate impediranno la fusione completa del materiale. I dati sperimentali mostrano che la temperatura di fusione è diminuita di 5 gradi e l'incidenza delle particelle di gel aumenta del 20 20% quando la velocità di rotazione della vite ha superato gli 80 giri al minuto.
Soluzioni:
Pretrattamento delle materie prime: screening rigoroso delle materie prime per controllare la percentuale di materiali riciclati (generalmente non più del 20%). Utilizzare un essiccatore (80 – 100 gradi) per rimuovere l'umidità dagli ingredienti e impedire che l'idrolisi produca sostanze a basso peso molecolare.
Ottimizzazione del processo: un profilo di temperatura appropriato dell'estrusore (ad esempio, temperature segmentate 160 – 180 gradi) viene impostato in base alle caratteristiche della materia prima e la velocità di rotazione della vite è controllata nell'intervallo 60 – 70 giri/min.
3.2 Occhi di pesce
Manifestazioni tipiche: sulla superficie della pellicola compaiono piccoli punti trasparenti e non disciolti.
Motivo:
Pulizia della testa filiera: residui di coke o impurità all'interno della testa filiera possono causare uno scarico irregolare del materiale. In un caso, il tasso di difetti fish-eye è aumentato al 5% a causa degli intervalli di pulizia più lunghi (più di 24 ore) tra gli stampi.
Velocità di raffreddamento: un flusso d'aria eccessivo proveniente dall'anello di raffreddamento può causare una rapida solidificazione della massa fusa, intrappolando le particelle non disciolte sulla superficie.
Soluzioni:
Manutenzione della testa portapettini: pulire l'interno della testa portapettini ogni 8 ore con raschietti in rame per rimuovere il materiale carbonizzato. Rimuovere periodicamente le teste delle filiere per una pulizia profonda (ad esempio immersione in trielina).
Regolazione del raffreddamento: impostare la portata appropriata della camera d'aria (solitamente 0,5–1,0 m3/min) in base allo spessore della pellicola per evitare un raffreddamento eccessivo localizzato.
4. Guasti meccanici: manutenzione preventiva e strategie di sostituzione dei componenti
Il guasto meccanico è la causa diretta del fermo dell'apparecchiatura. I problemi più comuni includono l'usura delle viti, l'anomalia del rumore del riduttore, il danneggiamento degli anelli di riscaldamento, ecc. Per ridurre il tasso di guasto, sono necessarie una manutenzione regolare e una sostituzione tempestiva delle parti.
4.1 Usura delle viti
Manifestazioni tipiche: diminuzione del volume di estrusione, fluttuazione della pressione di fusione.
Motivo: l'uso a lungo-termine può portare all'usura della superficie della vite oppure le impurità metalliche nella materia prima possono accelerare l'usura. In un'azienda, il tasso di usura della vite è triplicato perché non era presente un separatore magnetico.
Soluzioni:
Sostituzione preventiva: impostare un ciclo di sostituzione (solitamente 5.000-8.000 ore) in base al materiale della vite (ad esempio, 38 CrMoA) e misurare regolarmente lo spazio tra la vite e il cilindro (sostituire la vite se la deviazione supera 0,3 mm).
Controllo delle impurità: installazione di un separatore magnetico (intensità del campo magnetico almeno 8000 G) all'ingresso per filtrare le impurità metalliche dalle materie prime.
4.2 Rumore anomalo del riduttore
Prestazioni tipiche: Durante il funzionamento si verificano periodicamente rumori anomali.
Il motivo: i cuscinetti usurati o un ingranamento inadeguato causano vibrazioni. In un caso, il lubrificante nella scatola del cambio si è deteriorato, facendo salire la temperatura del cuscinetto fino a 80 gradi, provocando rumori anomali.
Soluzioni:
Manutenzione della lubrificazione: l'olio viene sostituito ogni 500 ore (utilizzando olio per ingranaggi industriali L-CKC220) e i livelli e la qualità dell'olio vengono controllati regolarmente.
Sostituzione dei componenti: se il rumore anomalo persiste, rimuovere il riduttore, controllare l'usura dei cuscinetti e degli ingranaggi e, se necessario, sostituire i componenti danneggiati.
V. Specifiche operative e risposta alle emergenze: chiave per ridurre il rischio di guasto
Oltre all'ottimizzazione tecnica, le operazioni standardizzate e le capacità di risposta alle emergenze sono essenziali per ridurre le perdite dovute a guasti. Dovrebbero essere adottate le seguenti misure:
Procedure standardizzate: sviluppare procedure operative per l'avvio, la chiusura e la regolazione dei parametri delle apparecchiature per evitare il degrado della fusione dovuto a arresti e avviamenti improvvisi. Ad esempio, la temperatura dell'estrusore dovrebbe essere ridotta al di sotto di 120 gradi e la fusione residua nella testa della filiera dovrebbe essere pulita prima della chiusura.
Piano di emergenza: stabilire un meccanismo di risposta rapida per guasti improvvisi come la rottura delle bolle della pellicola e le deviazioni di spessore. Ad esempio, quando si rompono le bolle della pellicola, ridurre immediatamente la velocità di trazione (almeno il 30%) e controllare la temperatura e il flusso d'aria.
Registrazione dei dati: registra i parametri chiave del processo (come temperatura, pressione e velocità) e i fenomeni di guasto e utilizza il controllo statistico del processo (SPC) per identificare potenziali rischi. Un'azienda ha evitato un'interruzione imprevista utilizzando l'analisi dei dati per prevedere l'usura delle viti con due settimane di anticipo.
Conclusione:
Il funzionamento stabile del soffiatore ABA richiede misure complete nel controllo della temperatura, nell'ottimizzazione del flusso d'aria, nella gestione delle materie prime, nella manutenzione meccanica e nelle specifiche operative. Implementando la manutenzione preventiva, creando un database dei guasti e migliorando le capacità operative degli operatori, il tasso di guasto può essere notevolmente ridotto e l'efficienza produttiva e la qualità del prodotto possono essere migliorate. In futuro, con l'applicazione dell'Internet delle cose (IoT) e dell'intelligenza artificiale, la previsione dei guasti delle apparecchiature e la regolazione automatica diventeranno la tendenza del settore, promuovendo ulteriormente lo sviluppo intelligente dei processi di film soffiato.


